事例一:河南深圳某石化厂医药化制造厂 VOCs 烟粉尘操作投资项目
产品环境
广东常州某是由化工公司化工公司厂重点产量是由硅橡胶、萃取剂油等产品的,产销量能 30 万桶。在产量工作中,反响釜打料、萃取剂分馏节能环保再生资源回收、储槽感受不到阀等各个环节会减排大量易散发性设计物(VOCs),重点组成为苯、甲苯、二甲苯、非二氧化氮总烃等,尾气兼有浓硫酸浓度值高(3000-5000mg/m³)、风口尺寸大(50000m³/h)、易燃品易爆的特征。随着时间的推移《易散发性设计物减排规范标准》(DB32/4041-2021)的开展,立即想要中小企业 VOCs 减排浓硫酸浓度值≤60mg/m³,厂界无组织开展减排≤2.0mg/m³,而该厂原先的的化学活化炭降解部件因长年启用降解率越来越低,促使减排超出标准,要面临节能环保处罚决定安全风险,且刺激性气味闹事问題凸出,人们非常上升创新。
项目流程有机废气治理化学成分的材料因素
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
除理施工工艺方案
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
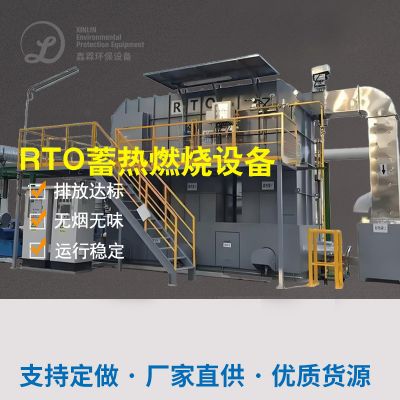
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
终于效率
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
典例二:安徽重庆某生物制药化学工业厂碱酸尾气 + VOCs 搅拌正确处理项目流程
该项目底色
江苏广州某药业有限公司化工品厂以获得材质药为之关键,研发时中包涵强酸强碱反應、有机的稀释剂萃取原理等制作工艺,废水关键为呈弱酸性废水(HCl、氢氧化钾雾)、酸碱性废水(NH₃)及 VOCs(甲醇、二氯二氧化氮),有组成繁多、耐金属腐蚀性性强、香味刺鼻异味的优势特点。原解决公用设施为单调碱洗塔,仅能去掉方面呈弱酸性气物,VOCs 和氯气无企业废气排放比较严重,导至厂界 NH₃盐浓度超支(基准≤1.5mg/m³,评测 2.8mg/m³),且机械设备排水管道因耐金属腐蚀性经常渗漏,普遍存在防护问题。
工作烟气气体渠道
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
治理技艺具体流程
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
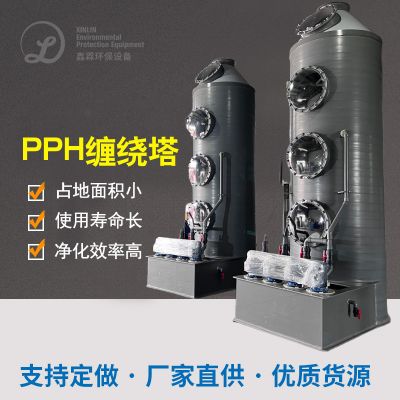
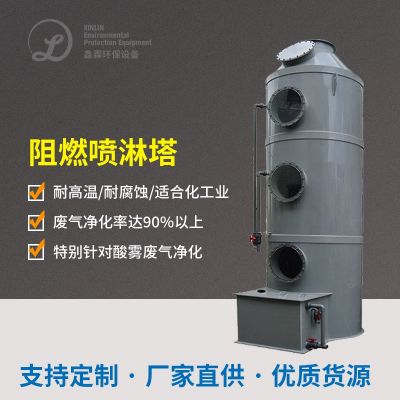
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
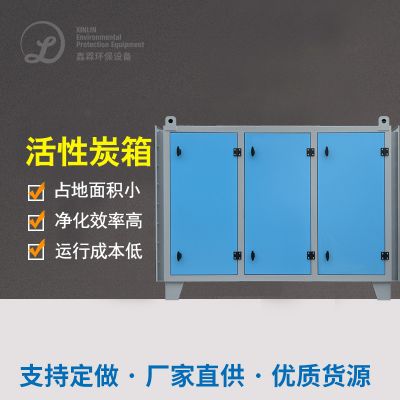
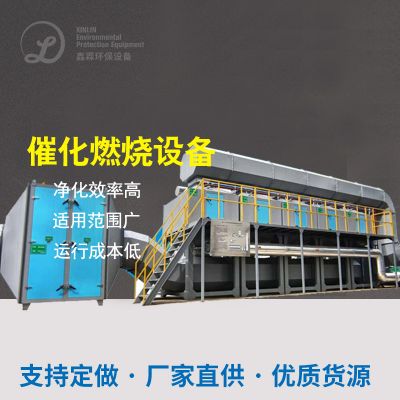
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
决定性特效
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
实例三:贵州新乡市某化学肥料化工公司厂氧化还原电位废液工作項目
項目图片背景
广东河南某生物有机肥化工类厂一年生产磷酸二氢钾 50 万桶,在磷酸二氢钾转化成、造粒及氨水罐体卸料操作过程中,大规模 NH₃废气废气无组织安排废气,容易造成的作业区附过氢氧化钠溶液浓度超量(厂界基准≤1.5mg/m³,测试数据较高达 5.2mg/m³),不只生锈机械,还对农用地果树和用户的健康容易造成决定。日本环境部门管理让企业主有效期综合治理,为了保证氨废气要求《臭气破坏物废气基准》(GB14554-93)。
项目流程气体有效成分源头
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
清理艺标准流程
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
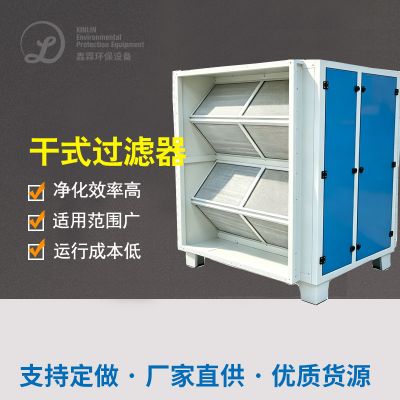
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
从而目的
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。

 扫一扫添加微信