食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
项目流程情况
华东城市某大中型黑白酒厂,亩产黑白酒十万千升。原本的处里措施建于20十年,受到处里程度不够、用电量高等专科学校的问题。2022年快速执行改装,设置处里数量5000m³/d。
废水处理成份优点
废渣主要出自糖化、发哮、灌装生产线等工艺程序,有如下特点:
可生物化性好(BOD/COD>0.6)
高浓硫酸浓度有机的负载(COD 2500-4000mg/L)
温差下跌大(25-55℃)
含非常多的鲜酵母残留物、麦糟等浮窗物
什么是创新的工艺具体步骤
拆除利用"高质量厌氧反应器+短程硝化反应"组合名字工艺技术:
预加工
:翻转格栅板→热对调系统的(加温至35℃)→涡凹气浮
本质整理
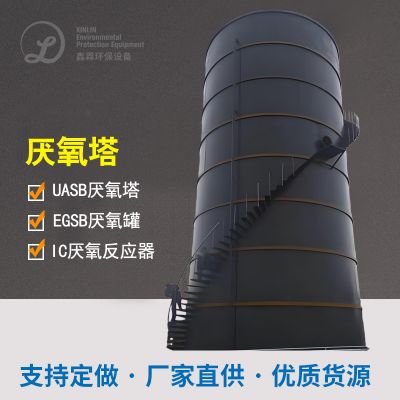
:IC生物滤池生理生物反应器(COD短路电流15kg/m³·d)→短程水解酸化细菌反水解酸化细菌SBR池
环境废物回收公司
:活性污泥产生风能发电(每日风能发电池电量2000kWh)
自动化抑制
:组装在线平台监测网系統,实时监控控制DO、ORP等数据
工作实效
变革后四项指标图不同于《纯生啤酒工业品影响物排卸标准化》(GB19821-2005):
COD ≤ 50mg/L(除掉率98.5%)
TN ≤ 10mg/L
吨水整理代价拉低35%
年省下用电约71万元,沼气池发电站年效率1二十万元,投資收废期延长至4.2年。

 扫一扫添加微信